几何精度
一次装夹
内外径和基准面在同一次装夹中完成:同心度和平面度不受多台设备重复装夹的影响。
加工能力
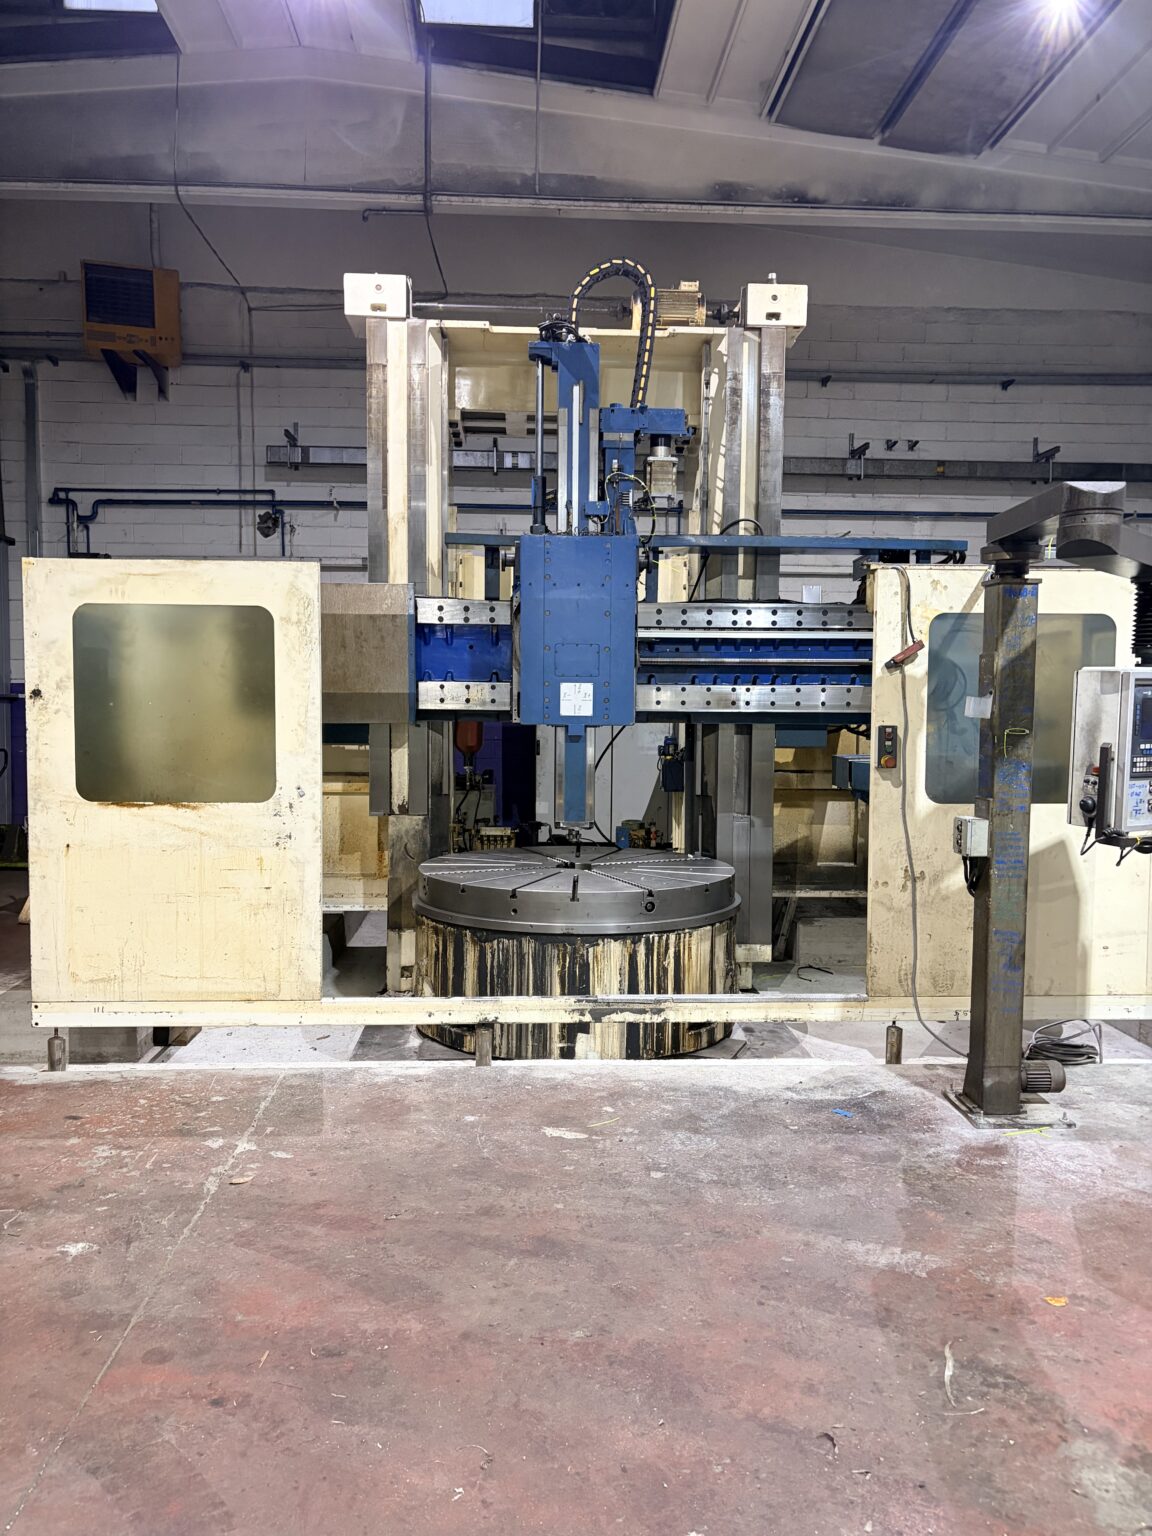
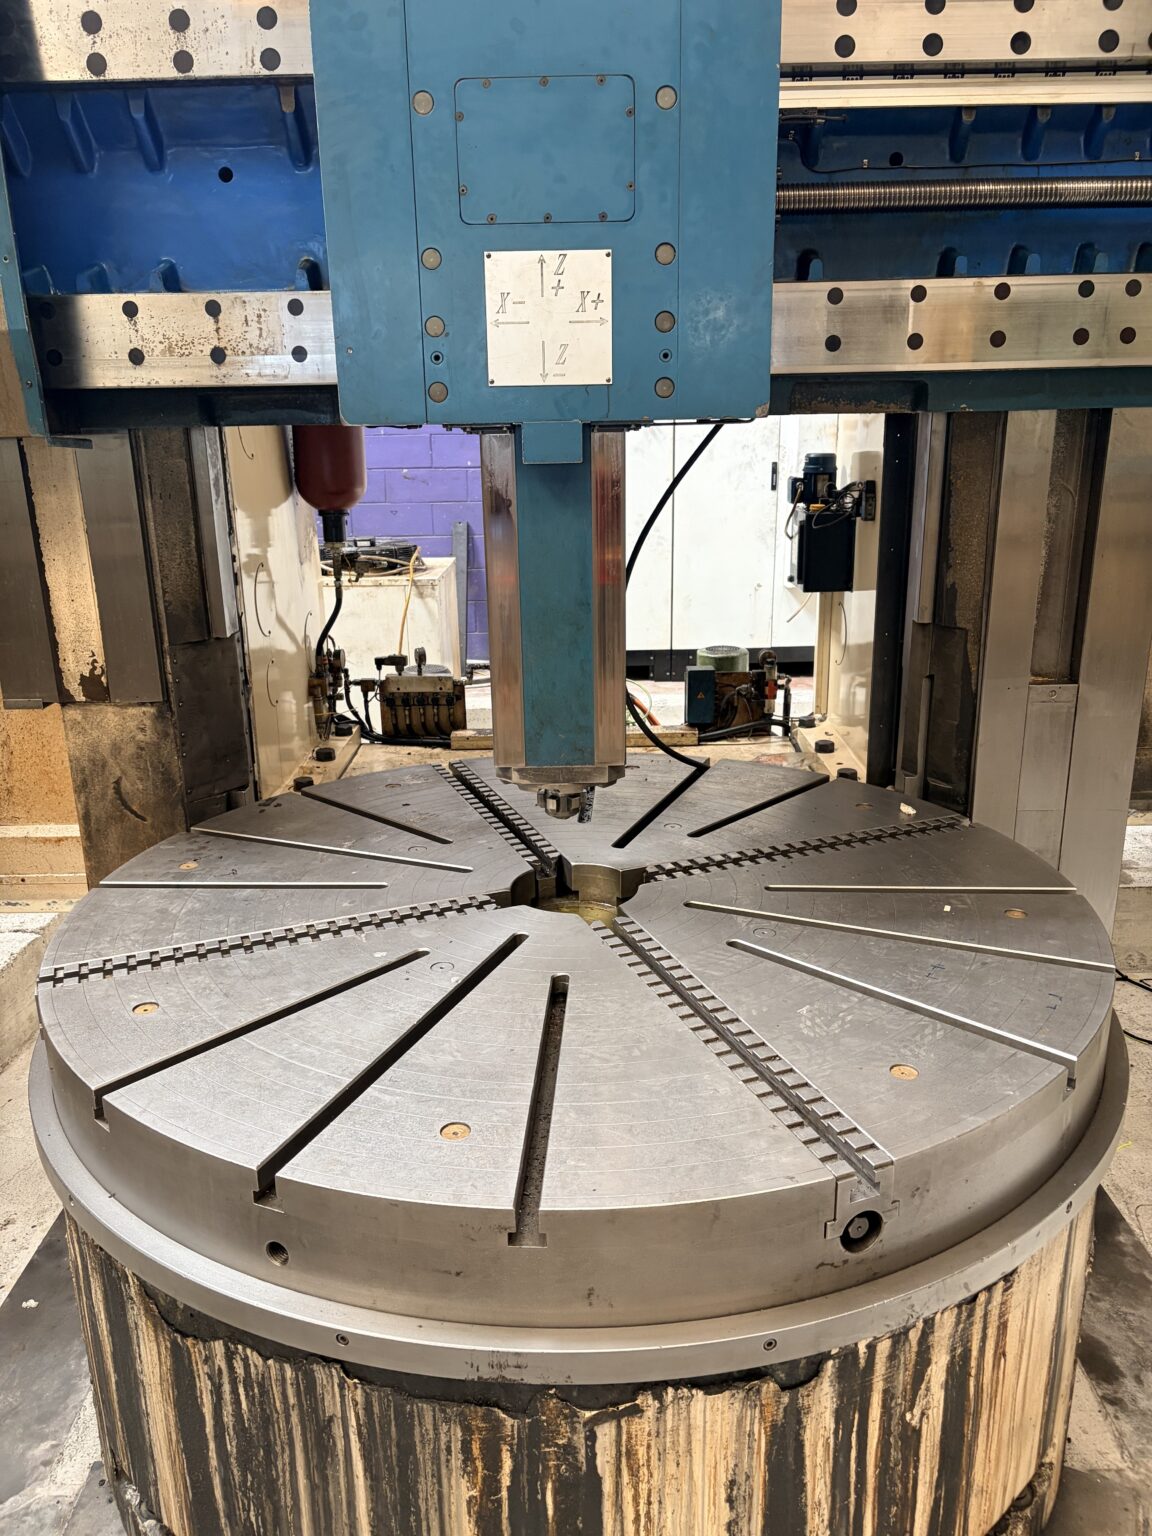
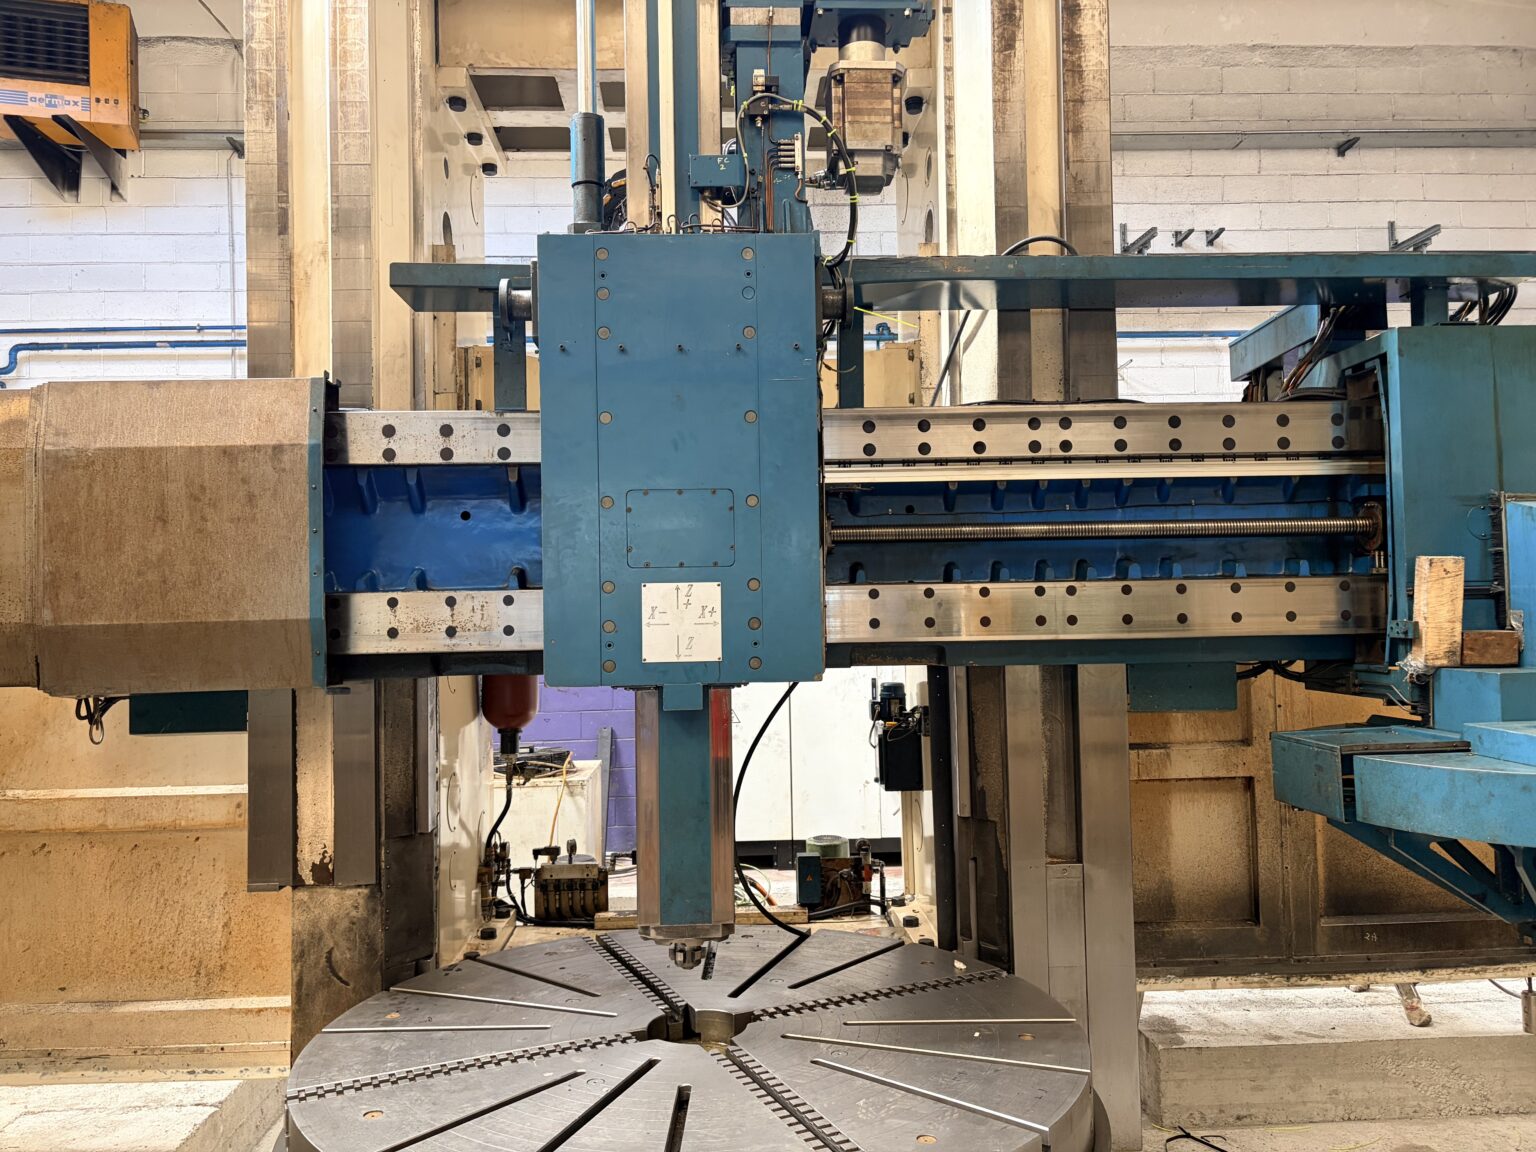
在询价之前,采购方首先想知道:我的零件放得下吗?以下是 RS 22 的加工范围。
卧式车床无法加工的法兰、齿圈和环件。
高壳体、滚筒和箱体无需重新装夹即可加工。
重型零件依靠自重在工作台上定心。
为什么能降低您的零件成本
几何精度
内外径和基准面在同一次装夹中完成:同心度和平面度不受多台设备重复装夹的影响。
交期
车削、铣削、磨削和检测在同一生产网络内完成。供应商之间没有运输,也没有外部排队。
管理
从图纸评审到检验证书:一位技术对接人、一份报价、一个责任方。
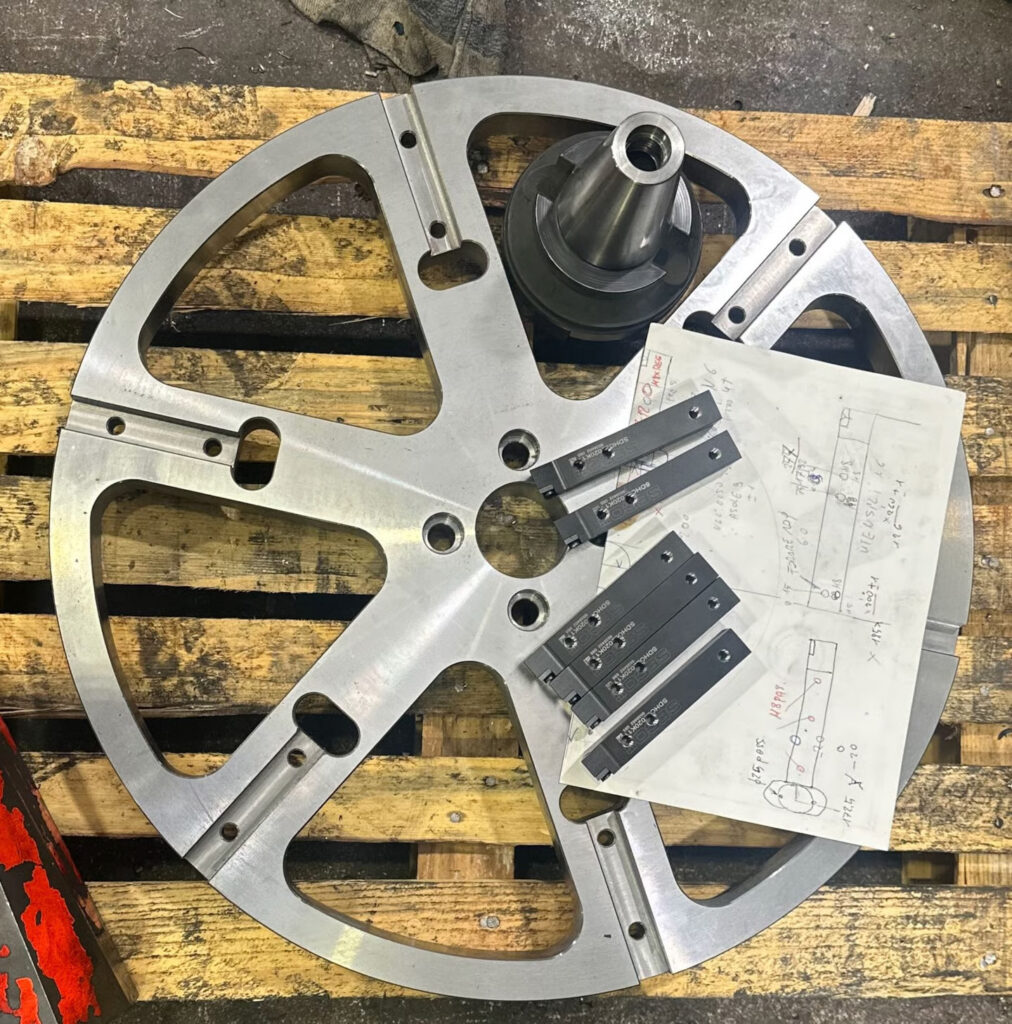
RS 22 加工的零件
技术参数
用于可行性评估的数据。对于接近加工极限的零件,技术部门会根据您的图纸评估装夹方式和加工工序。
| 加工能力 | |
|---|---|
| 工作台直径 | 2,000 mm |
| 最大车削直径 | 2,160 mm |
| 最大回转直径 | 2,200 mm |
| 最大工件高度(使用 200 mm 刀夹时) | 2,000 mm |
| 最大允许工件重量(中速时) | 15,000 kg |
| 行程与转速 | |
| Z 轴行程(滑枕) | 1,200 mm |
| X 轴行程(滑座) | 1,800 mm |
| 转速档位 | 4 |
| 工作台转速,无级调速 | 1 – 200 rpm |
| 数控系统 | |
| CNC | Fagor |
| 编程 | 自有 CAD/CAM(Openmind、Vero) |
SAMU RS 22 · 序列号 024 · 2009 年制造。对于接近加工极限的零件,需根据图纸确认可行性。
从图纸到检验合格的零件
01 · 图纸
PDF、STEP 或 DWG,注明数量、材料和关键公差。
02 · 评估
技术部门核对加工范围、装夹和工序,并提出成本优化建议。
03 · 生产
一次装夹完成粗加工和精加工,随后在网络内完成配套工序。
04 · 检验
ZEISS 三坐标测量、尺寸报告、包装和发运。
技术评估申请
请发送图纸。我们将回复可行性、建议工序和报价。